Zuhause> Aktuelles> Die Untersuchung der Stempelformlappenstruktur in der Metallformung
Produktgruppe

Die Untersuchung der Stempelformlappenstruktur in der Metallformung

Angesichts der rasanten Entwicklung der inländischen Automobilindustrie im letzten Jahrzehnt hat das Aussehen auch immer mehr Aufmerksamkeit von der breiten Öffentlichkeit erhalten und ist einer der wichtigsten Faktoren, die die Kaufentscheidungen der Verbraucher beeinflussen. Da die Verbraucher dem Erscheinungsbild mehr Aufmerksamkeit schenken, werden Mängeln beim Erscheinungsbild von Teilen auch von allen Automobilunternehmen sehr geschätzt, und der Bewertungsstandard der Wahrnehmung der Verbraucher wird ständig verbessert. Dies macht den Stempelprozess und die Schimmelpilzstruktur, die einen direkten Einfluss auf das Erscheinungsbild des Teils haben, höhere Anforderungen vor, wobei die UQA -Bewertungsbewertung keine Aussehensfehlern im gestempelten Teil erfordern.
Änderungen in der Formstruktur haben unterschiedliche Auswirkungen auf den Blattmaterial während des Formprozesses. Ingenieure steuern die Abfolge des Materialflusses durch Änderungen der Formstruktur und des Formprofils während des Entwurfs- und Inbetriebnahmeprozesses, um die endgültigen Anforderungen zu erfüllen.
Prinzip der Flanschstruktur
Dieses Papier führt eine neue Flanschstruktur durch eine angemessene Anordnung der zeitlich nachfolgenden Flanschstruktur ein, löst die von der Depression oder den Falten erzeugte Seitentafel-R-Eckoberfläche effektiv, um die Glätte der R-Ecke der Region zu verbessern.
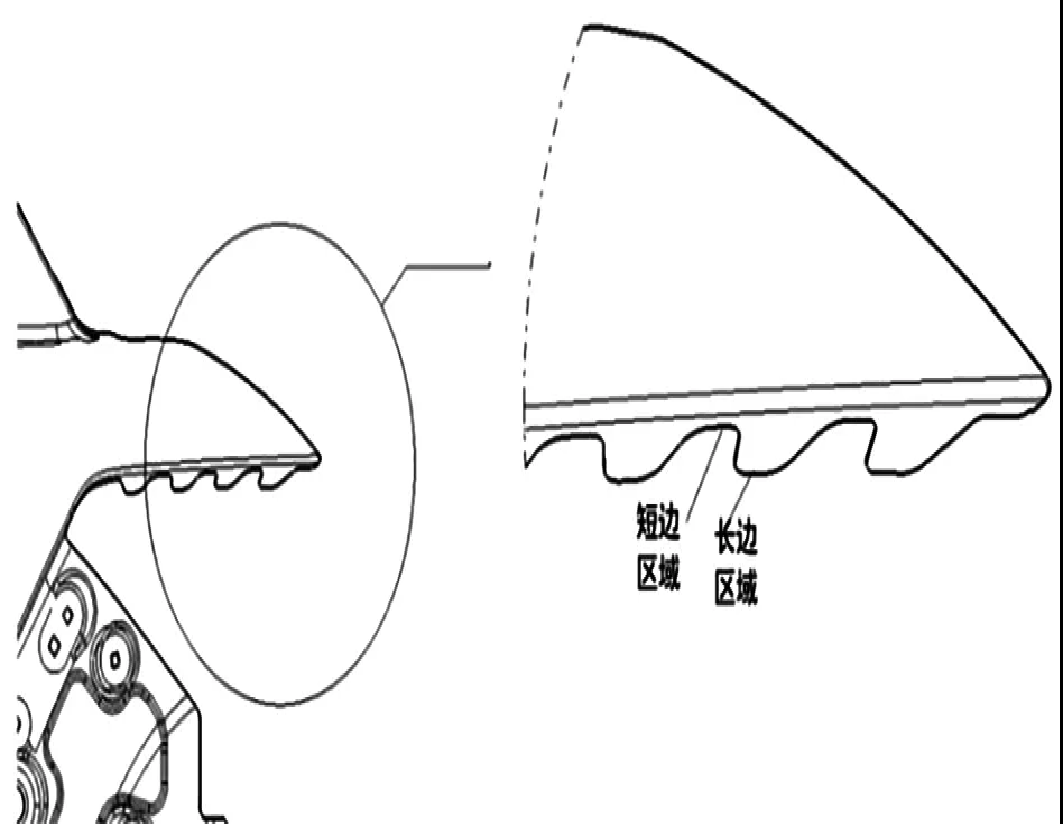
Die Außenform des Fahrzeugs ist normalerweise gekrümmt, die kleine R -Ecke unterstreicht die Schärfe der Zinken, für die Montage, das Schweißen und andere Übereinstimmungen müssen eine Lapkante sein, um die Nachfrage zu erreichen. Fahrzeugseitenpanel -Rücklichtbereich für Flansch-, Flanschbereich, einschließlich kurzer Seitenregion und langer Seitenregion, das Ende der langen Seitenregion außerhalb der Flanschlinie, dh der langen Seite der Region ragt für eine längere Linie aus der Flanschlinie heraus Entfernung, die als Schweißoberfläche für das Schweißen von Flanschen und Rücklichtern verwendet werden kann; Kurze Seite der Region nahe am Ende der Flanschlinie, wenn sie auf der langen Seite der Region flanscht, um Stütze zu gewährleisten, und Flansch, um den R -Eckbereich nach dem Flansch zu halten. Das Ende des kurzen Seitenbereichs befindet sich in der Nähe der Flanschlinie, mit der beim Flanschen der R -Eckbereich der lange Seitenbereich unterstützt wird.
Anwendung der Flanschstrukturstrukturtechnologie
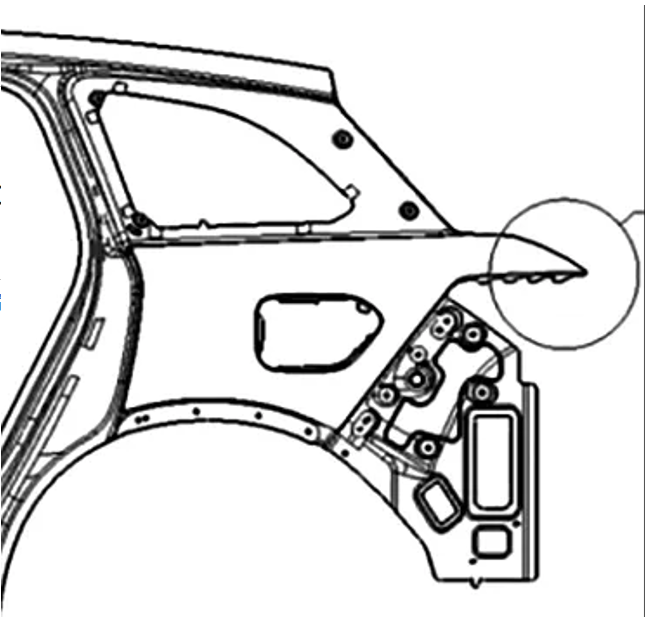
Fahrzeugseitenplatte (Abbildung 1) Schwangleuchtenbereich des Flanschprozesse Die Region und die kurze Seite des Region des Materials, die von der Materialgeschwindigkeit entfernt ist der Extrusion der Akkumulation von Material Der R -Eckbereich der Rücklampe der Fahrzeugseitenplatte nach flangreichem Formteil zur Herstellung von Depressionen oder Falten, um die Glätte der R -Ecke des Rückleuchtenbereichs des Fahrzeugseitenfeldes zu verbessern, ist ein Problem, das sein muss gelöst.
12
Der umgedrehte Bereich beinhaltet einen kurzen Seitenbereich und einen langen Seitenbereich, und das Ende des langen Seitenbereichs ist weit von der Flipping -Linie entfernt, dh der lange Seitenbereich ragt für eine längere Entfernung aus der Flipping -Linie, die kann, was kann als Schweißoberfläche zum Schweißen mit der Rücklicht -Fixierungsplatte nach dem Flippen verwendet werden; und das Ende des kurzen Seitenbereichs befindet sich in der Nähe der Flipping-Linie, mit der das lange Seitenbereich während des Flippens unterstützt und das Aussehen des R-C-Corner-Bereichs nach dem Flippen intakt aufrechterhalten wird.
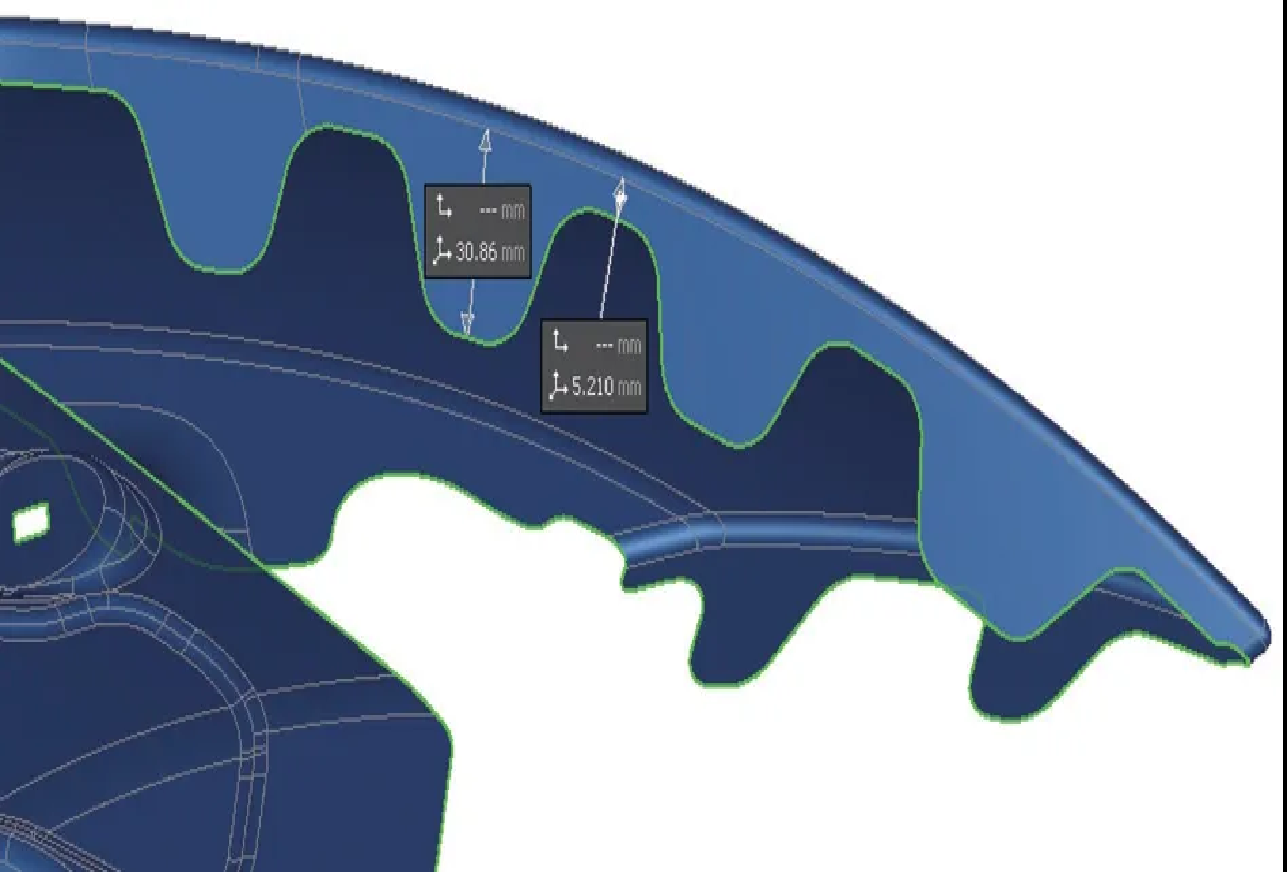
Dieses Produkt -Rücklichtgebietsprofil mit einem großen Bogen, gleichzeitig aufgrund der Anforderungen an die Zugänglichkeit der Fackel, die Länge von 30 mm, für alle jüngsten Seitenteile in der tiefsten Teile, muss die Lücke in der Mitte der Schweißgelenke erhöhen Um den flangierenden Verfahren der gekrümmten Oberfläche des durch Falten verursachten aggregierten Materials, den Spaltabfall von 25 mm, zu lösen, wie in Abbildung 3 gezeigt.
3
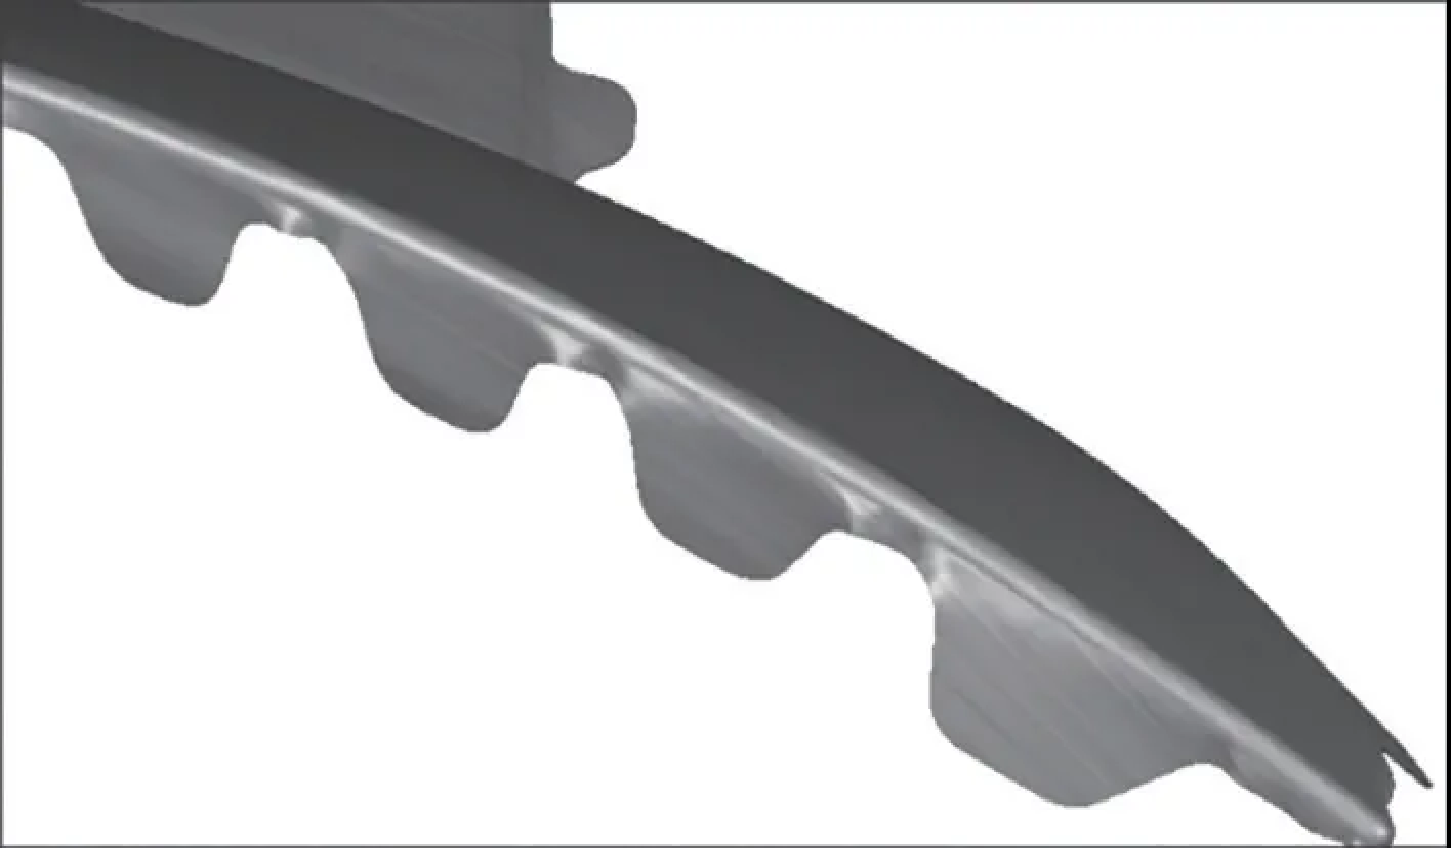
Die allgemeine Prozessroute ist direkt flangiert, einmalige Formulare, aber im flangierenden Prozess der kurzen Seitenposition erscheint ein ernstes Faltenproblem, wie in Abbildung 4 gezeigt.
4
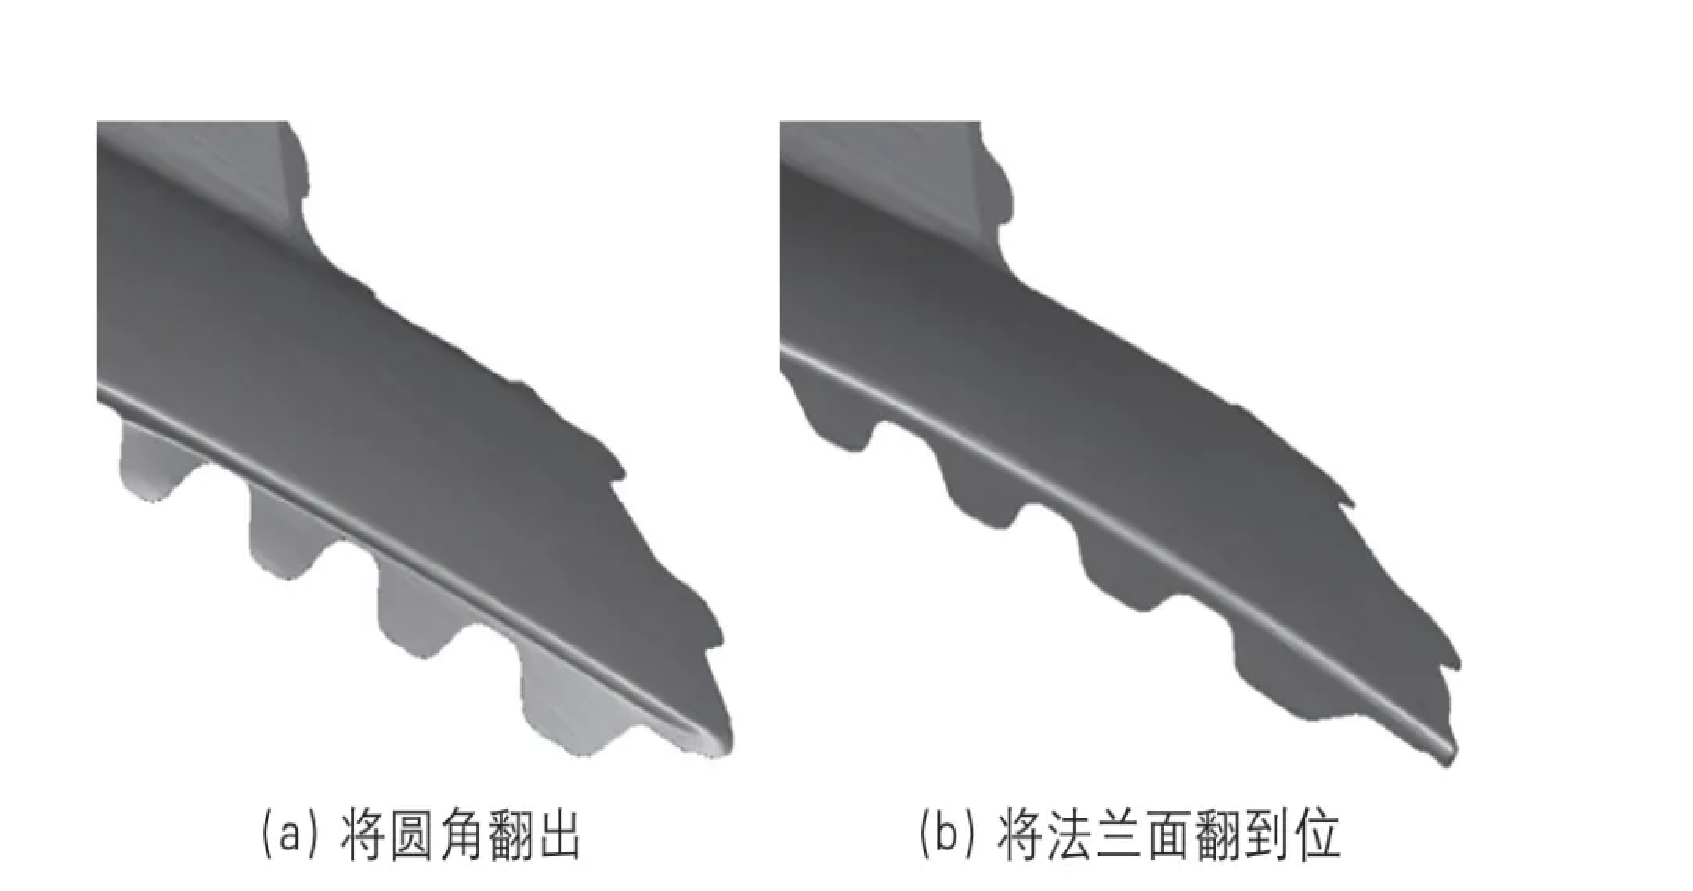
Die in diesem Fall angewandte Lösung ist ein zeitlichem Flansch, bei dem das erste Mal, dass das Filet herausgeflippt wird und das zweite Mal die Flanschfläche einflippt, wie in Abb. 5 gezeigt.
5
Selbst mit dem Flanging-Verfahren mit Split-Sequenz gibt es immer noch ein Sammelphänomen an der Kurzkante (Notch) -Position, was dazu führt, dass das Blatt den Stempel nicht und die abgerundeten Ecken nicht glatt sind, wie in Abbildung 6 gezeigt.
6
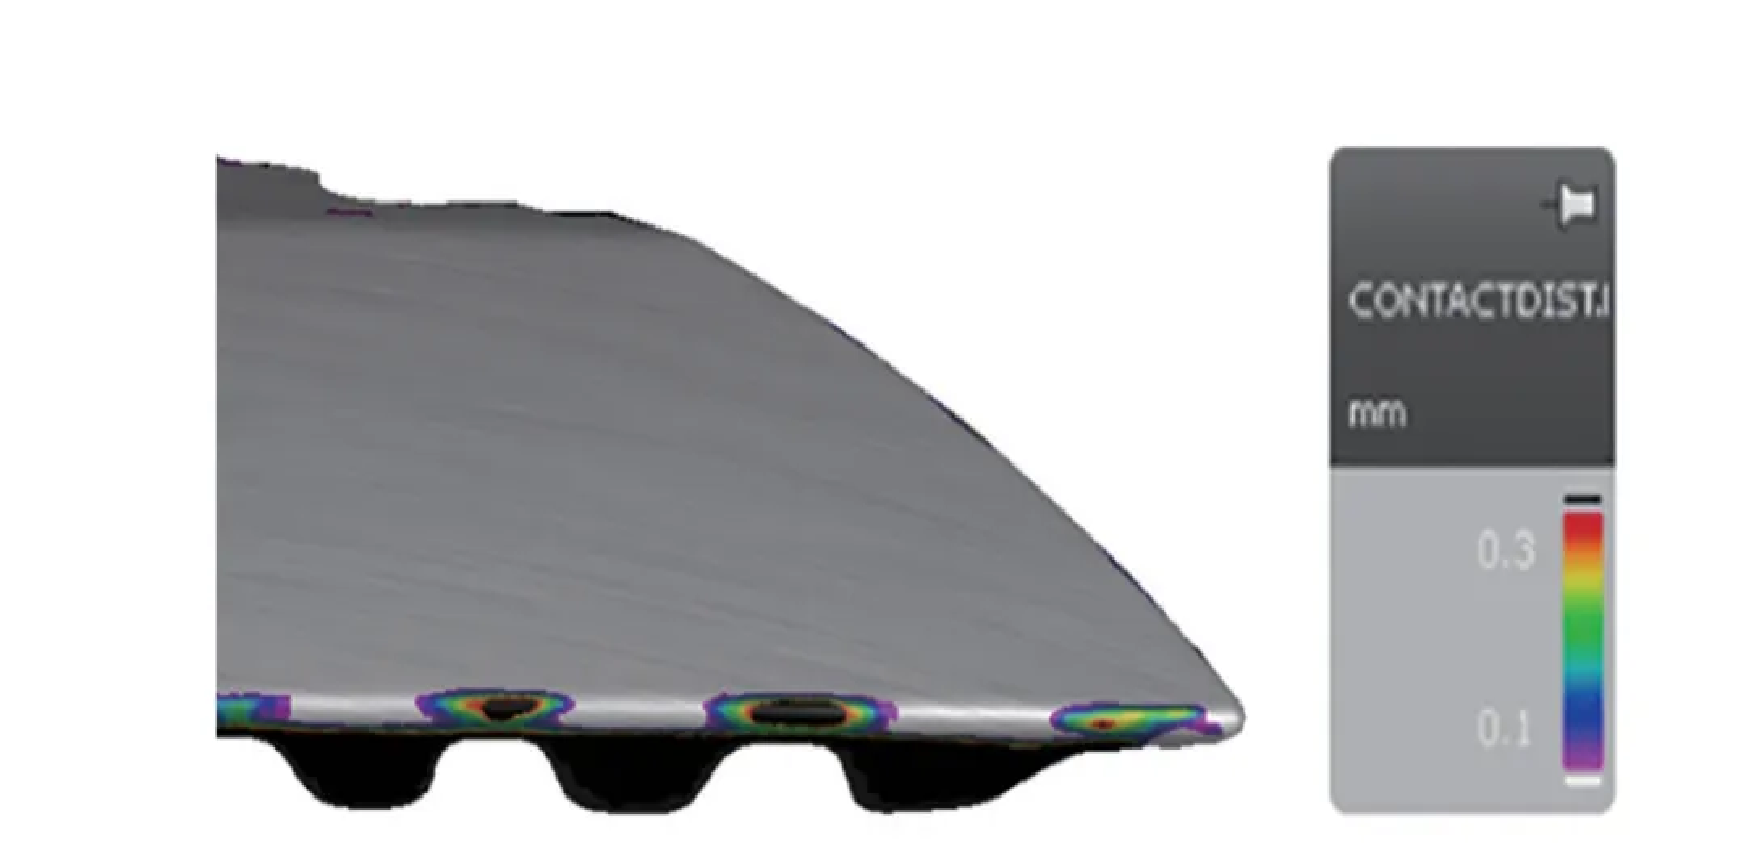
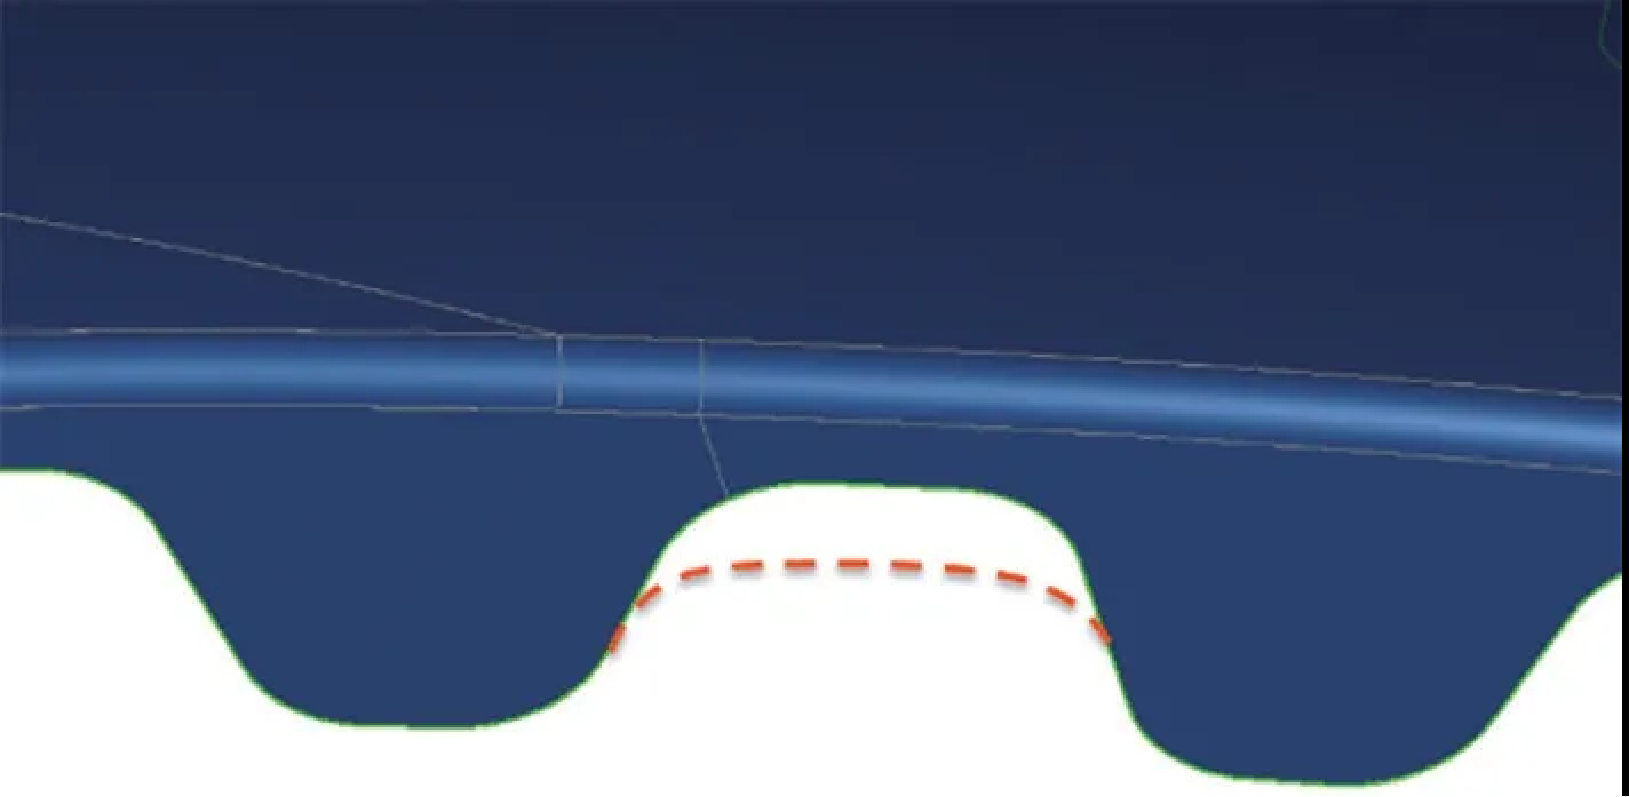
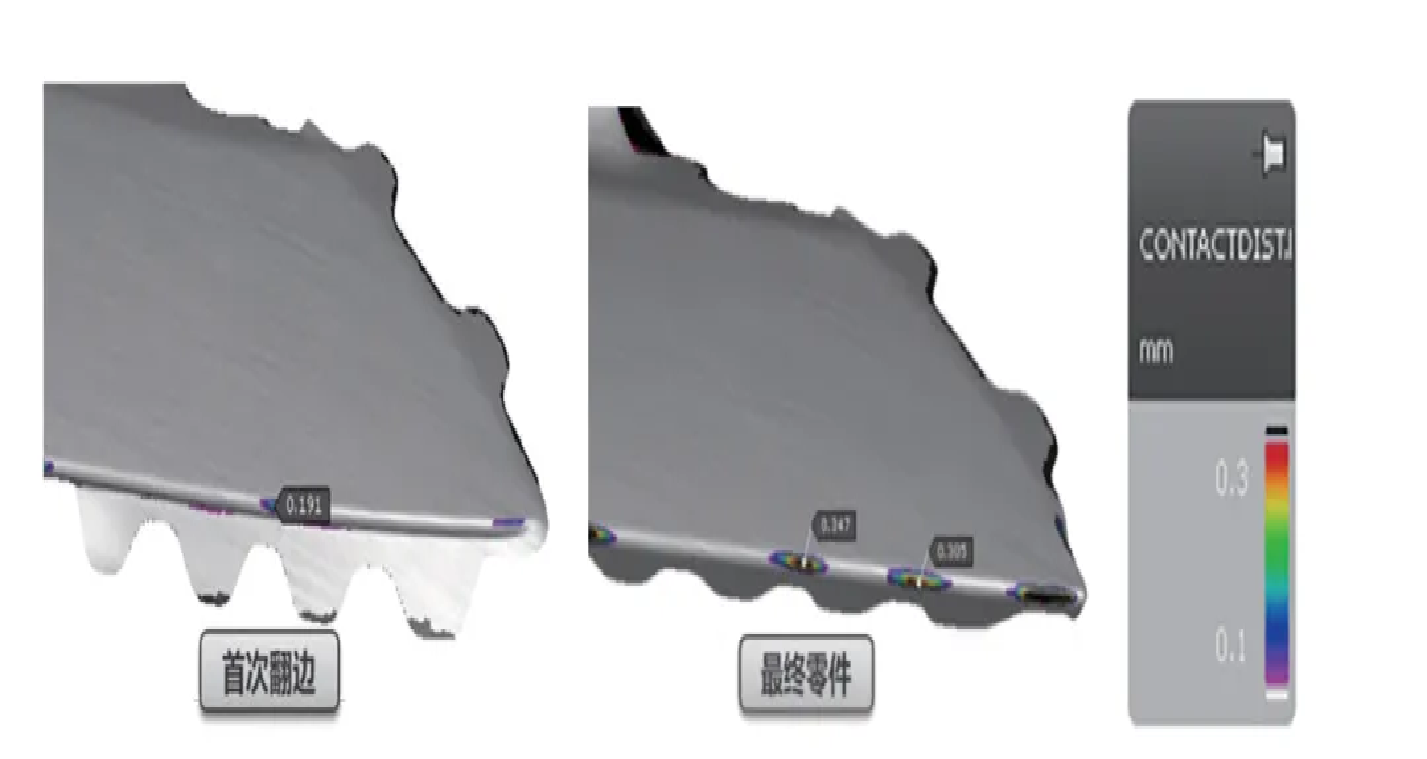
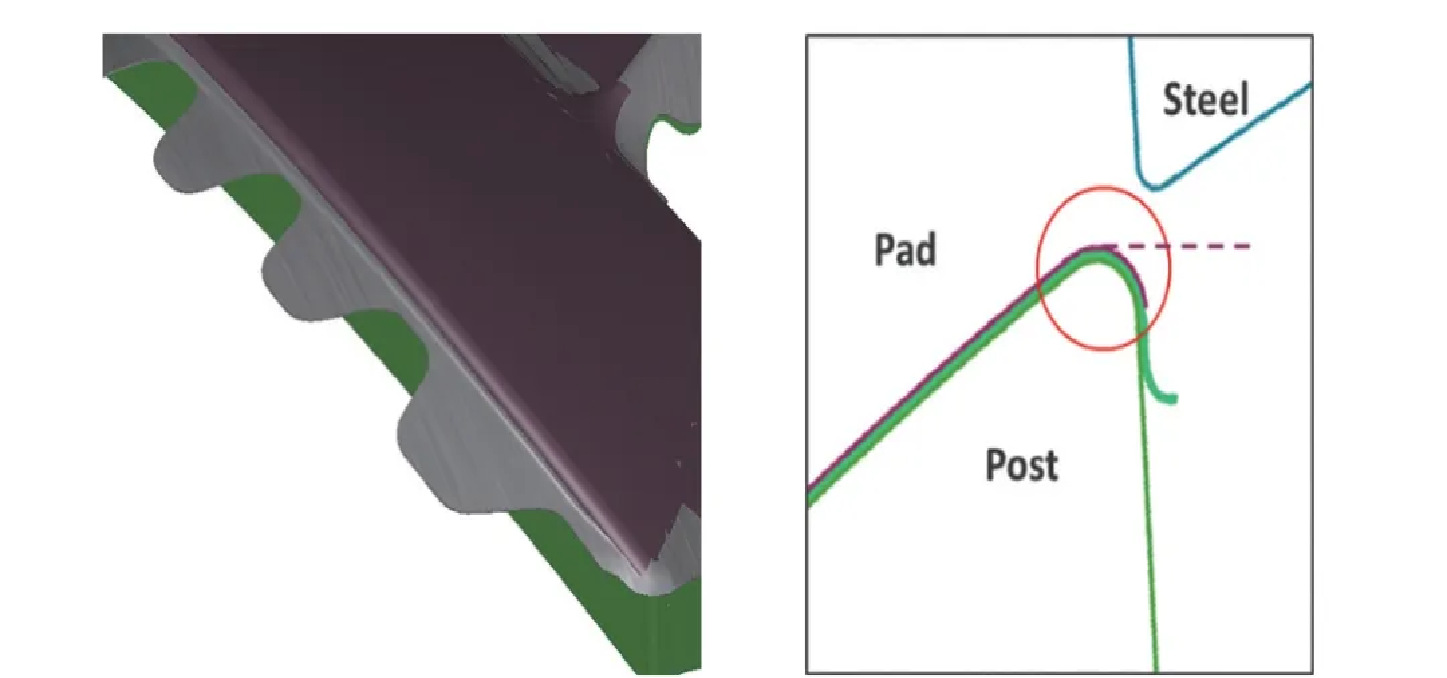
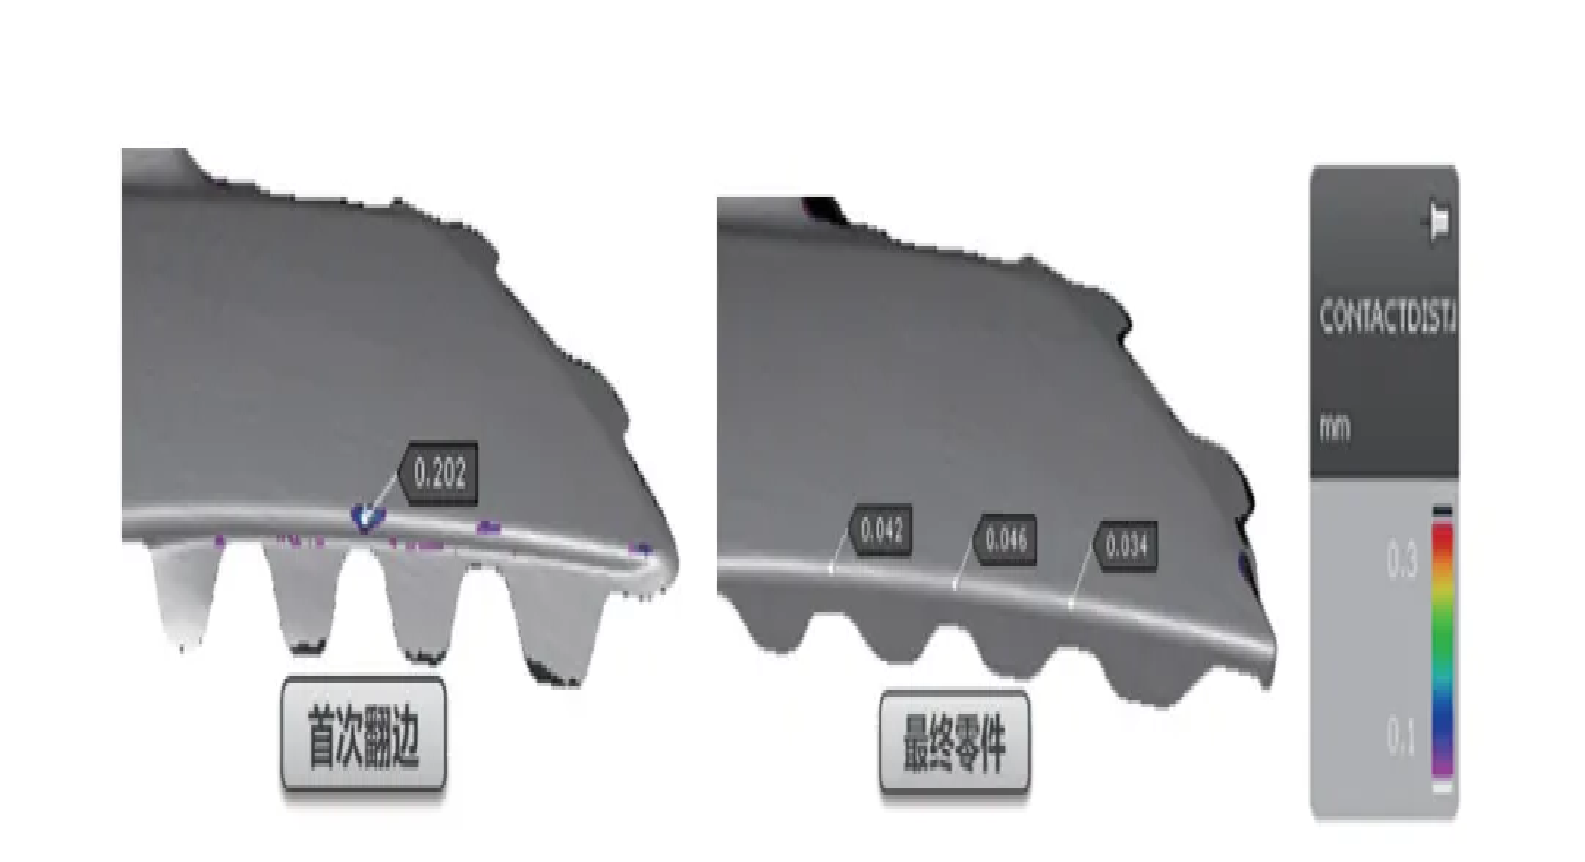
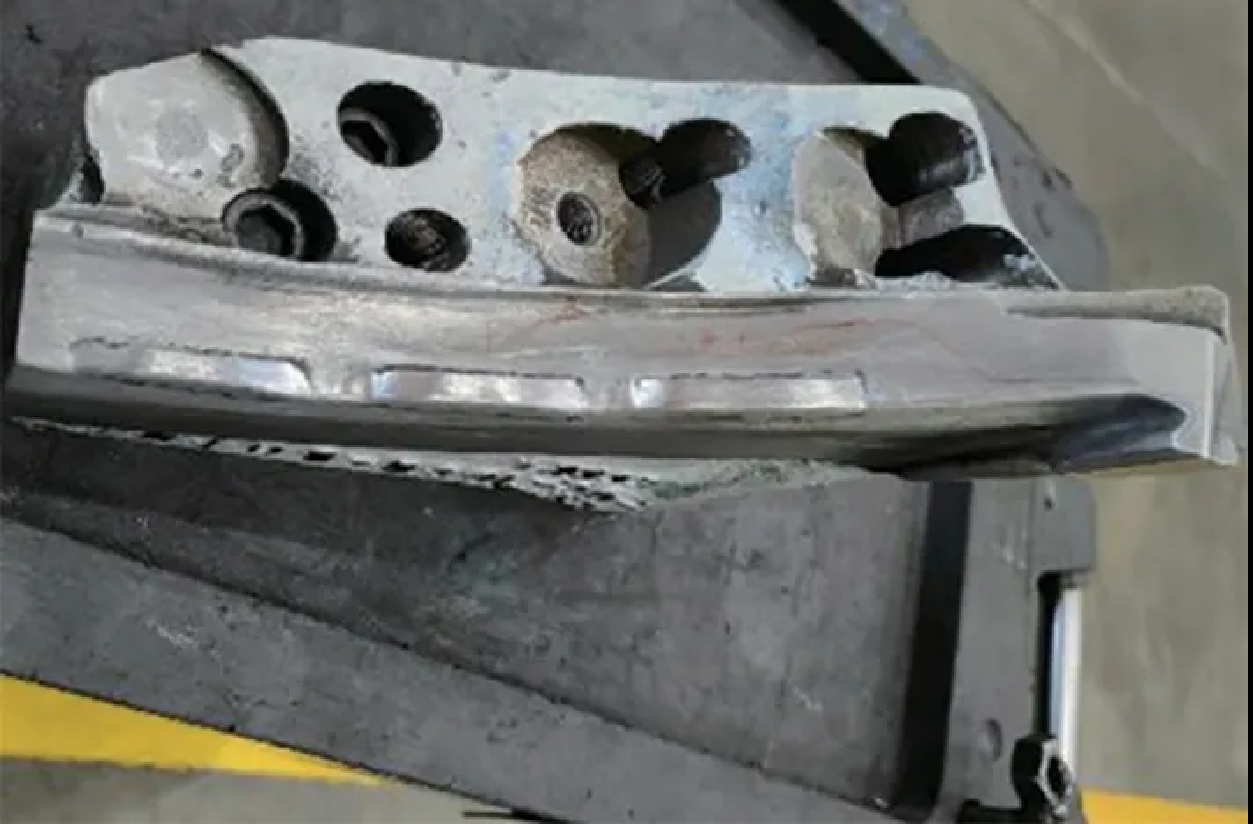
Diese R -Ecke ist nicht glatt und die kurze Seite des Polymaterialproblems, was zum gesamten Automontagezustand führt, ist sehr schlecht, die UQA -Beurteilung schwerwiegender Nacht Die Verzerrung der Hauptqualitätsprobleme wie Rasseln. Die lange Seite dieses Produkts ist geschweißt, die Stromlänge von 30 mm kann nicht verkürzt werden. und durch Simulationsanalyse ergab, dass nur das Wachstum der kurzen Seite der Entfernung, um die Länge des Programms auszugleichen, immer noch Mängel im Gesicht sind (Abbildung 7, Abbildung 8), kann aber auch das Problem nicht vollständig lösen Die R -Ecke ist nicht glatt. Auf der Grundlage des sequentiellen Flanschprozesses nimmt das erste Flansch auf, das Pressmaterial zuerst (Abb. 9) und kurzkante Position berührt (Abb. 10), um die abgerundete Eckform zu verbessern, um dies im zweiten Flanging sicherzustellen Prozess, nur der untere Flansch ist flangiert, und der abgerundete Bereich ist nicht am Formteilen beteiligt und löst schließlich das Problem der R-Corner nicht glatt und die Konsistenz erreicht 0,2 mm (Abb. 11).
7891011
July 16, 2026
Share to:

Machen wir uns in Kontakt.

  • Anfrage versenden

Copyright ©2026 Ningbo Jingjiang Metal Products Co.,Ltd.Alle Rechte vorbehalten

We will contact you immediately

Fill in more information so that we can get in touch with you faster

Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
senden

Manage Your Cookies

Necessary cookies are always enabled. You can turn off other cookie options. Cookie Policy and Privacy Policy.

To use chat support services, please enable support cookies.

Strictly Required Cookies

Off

These cookies are required for the website to run and cannot be switched off. Such cookies are only set in response to actions made by you such as language, currency, login session, privacy preferences. You can set your browser to block these cookies but this might affect the way our site is working.

Analytics and Statistics

Off

These cookies allow us to measure visitors traffic and see traffic sources by collecting information in data sets. They also help us understand which products and actions are more popular than others.

Marketing and Retargeting

Off

These cookies are usually set by our marketing and advertising partners. They may be used by them to build a profile of your interest and later show you relevant ads. If you do not allow these cookies you will not experience targeted ads for your interests.

Functional Cookies

Off

These cookies enable our website to offer additional functions and personal settings. They can be set by us or by third-party service providers that we have placed on our pages. If you do not allow these cookies, these or some of these services may not work properly

We've updated our Terms of Service and Privasy Policy, to better explain our service and make it more understandable. By continuing to see this site, you agree to our updated Terms of Service and Privacy Policy. We use cookies to improve and personalize your browsing experience. By clicking "Accept Ceokies", you accept our use of cookies in accordance with our Cookie Policy.